
Введение
Любой сварщик знает: качество шва начинается не с электрода, а с подготовки кромок. Если разделка сделана неправильно — ни режим, ни опыт не спасут. Шов получится с непроваром, шлаковыми включениями или трещинами.
ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные» — это основной стандарт, который определяет, как правильно подготовить кромки под ручную дуговую сварку (РДС/ММА). В нём прописаны формы разделки, углы скоса, зазоры и притупления для всех типов соединений.
В этой статье разберём:
- Какие бывают типы соединений по ГОСТ 5264-80
- Как правильно выбрать разделку кромок
- Какие зазоры и притупления нужны
- Типичные ошибки и их последствия
Какие бывают соединения по ГОСТ 5264-80

1. Стыковые соединения (С)
Что это: Два элемента соединяются встык, в одной плоскости.
Когда применяется:
- Листовой металл;
- Трубы;
- Ответственные конструкции.
Формы разделки:
- Без скоса кромок — для тонкого металла (до 4 мм).
- С V-образным скосом — для металла 3–20 мм.
- С X-образным скосом — для металла 12–60 мм.
- С U-образным скосом — для толстого металла (20–100 мм).
Ключевые параметры:
- Угол скоса кромки: 30° ± 5°.
- Угол разделки: 60° ± 5°.
- Зазор: 0–3 мм (зависит от толщины).
- Притупление: 1–3 мм.

2. Угловые соединения (У)
Что это: Элементы соединяются под углом (обычно 90°).
Когда применяется:
- Стойки и балки;
- Кронштейны;
- Ограждения.
Формы разделки:
- Без скоса кромок — для тонкого металла.
- Со скосом одной кромки — для металла 3–60 мм.
- Со скосом двух кромок — для металла 8–100 мм.
Ключевые параметры:
- Катет шва: 3–20 мм.
- Зазор: 0–2 мм.
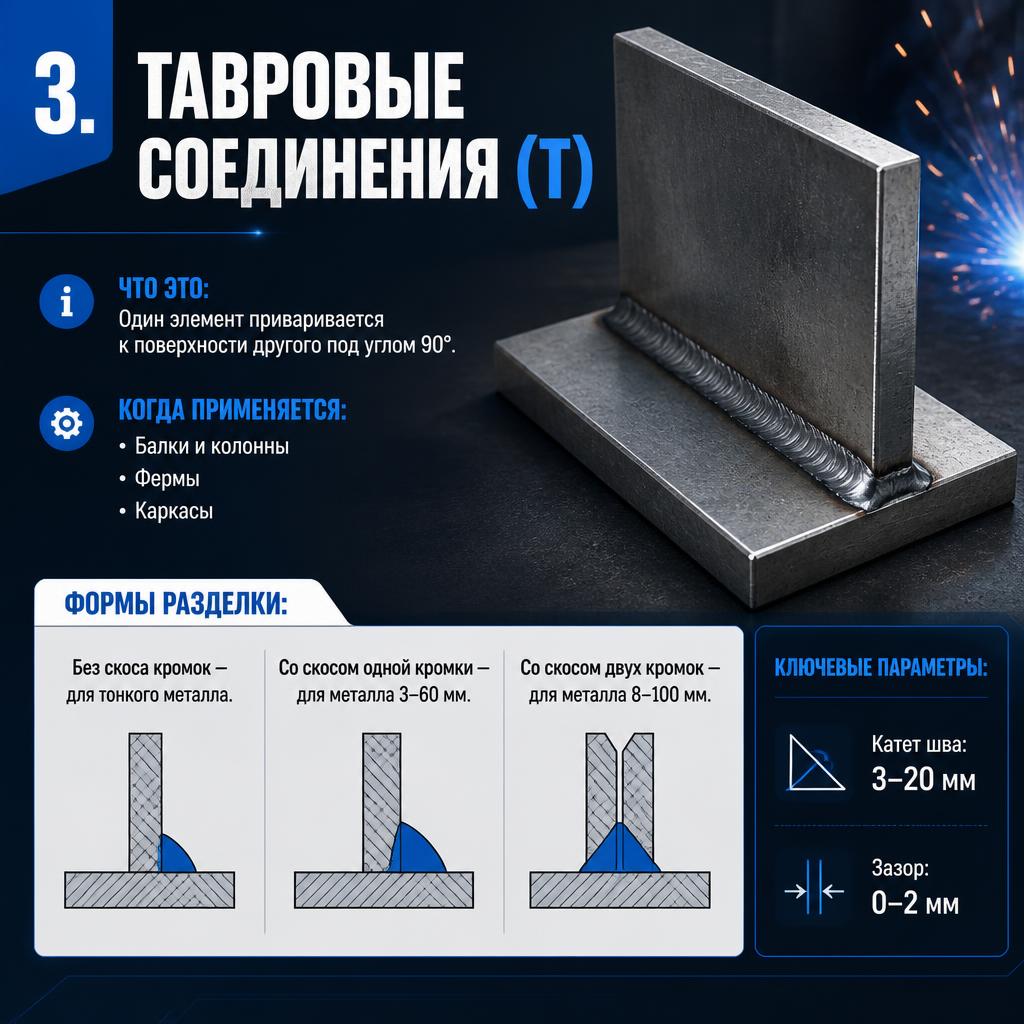
3. Тавровые соединения (Т)
Что это: Один элемент приваривается к поверхности другого под углом 90°.
Когда применяется:
- Балки и колонны;
- Фермы;
- Каркасы.
Формы разделки:
- Без скоса кромок — для тонкого металла.
- Со скосом одной кромки — для металла 3–60 мм.
- Со скосом двух кромок — для металла 8–100 мм.
Ключевые параметры:
- Катет шва: 3–20 мм.
- Зазор: 0–2 мм.

4. Нахлёсточные соединения (Н)
Что это: Элементы накладываются друг на друга и свариваются.
Когда применяется:
- Листовые конструкции;
- Резервуары;
- Неответственные соединения.
Формы разделки:
- Без скоса кромок — для металла 1–60 мм.
Ключевые параметры:
- Катет шва: 3–20 мм.
- Перекрытие: не менее 2–5 толщин.
Как выбрать разделку кромок
Шаг 1: Определи толщину металла.
- До 4 мм — можно без скоса.
- 3–20 мм — V-образный скос.
- 12–60 мм — X-образный скос.
- 20–100 мм — U-образный скос.
Шаг 2: Определи тип соединения.
Стыковое, угловое, тавровое или нахлёсточное.
Шаг 3: Определи условия работы.
- Ответственная конструкция — нужна полная разделка.
- Неответственная — можно упростить.
Шаг 4: Проверь по ГОСТ 5264-80.
Стандарт даёт точные размеры для каждого типа соединения и каждой толщины.
Типичные ошибки при разделке кромок
1. Неправильный угол скоса
Ошибка: Угол скоса 25° вместо 30°.
Последствие: Непровар корня шва. Шов получается узким, электрод не достаёт до корня.
Решение: Соблюдай угол 30° ± 5°.
2. Слишком большой зазор
Ошибка: Зазор 5 мм вместо 2 мм.
Последствие: Прожог металла. Шов проваливается.
Решение: Соблюдай зазор 0–3 мм (в зависимости от толщины).
3. Слишком маленькое притупление
Ошибка: Притупление 0,5 мм вместо 2 мм.
Последствие: Прожог корня. Шов не формируется.
Решение: Притупление 1–3 мм.
4. Неровная разделка
Ошибка: Кромки обработаны «на глаз», без шаблона.
Последствие: Шов неравномерный, с наплывами и подрезами.
Решение: Используй шаблон сварщика или угломер.
Как проверить качество разделки
1. Визуальный осмотр.
- Кромки чистые, без ржавчины, масла, краски.
- Угол скоса соответствует ГОСТ.
- Зазор равномерный по всей длине.
2. Измерение.
- Угломер — для проверки угла скоса.
- Шаблон сварщика — для проверки зазора и притупления.
- Линейка — для проверки длины разделки.
3. Проверка на соответствие чертежу.
- Тип разделки совпадает с чертежом.
- Размеры в пределах допуска.
Заключение
ГОСТ 5264-80 — это фундамент ручной дуговой сварки. Он определяет, как правильно подготовить кромки под сварку. Соблюдение стандарта гарантирует:
- Качественный шов.
- Отсутствие дефектов.
- Соответствие проекту.
Запомни главное:
- Стыковое соединение — V-образный скос (для 3–20 мм).
- Угловое и тавровое — скос одной или двух кромок.
- Нахлёсточное — без скоса.
- Угол скоса — 30° ± 5°.
- Зазор — 0–3 мм.
- Притупление — 1–3 мм.
Сварщик, который правильно готовит кромки, получает качественный шов с первого раза. А тот, кто пренебрегает стандартом, — переделывает.